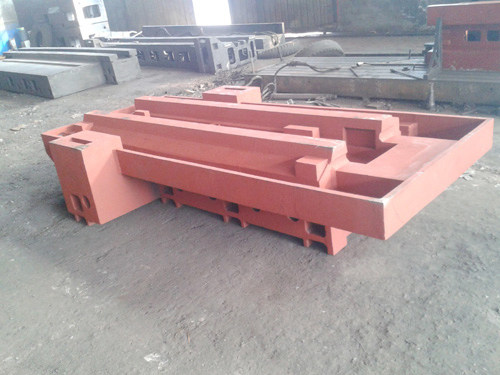
床身鑄件選用細(xì)膩的灰口鑄鐵HT200-HT300,高的抗拉抗彎強(qiáng)度,使您購(gòu)買(mǎi)無(wú)后顧之憂。流行的熱處理工藝,使鑄件應(yīng)力變形減少到小度。使用趨于穩(wěn)定。
床身鑄件包括機(jī)床床身、工作臺(tái)、立柱、橫梁、龍門(mén)頂連接梁,床身鑄件性能與消震性好。熔點(diǎn)比較低,流動(dòng)性,收縮率小。
床身鑄件的加工:
床身鑄件屬鑄造工藝產(chǎn)品,鑄造是人類(lèi)掌握比較早的一種金屬熱加工工藝,已有約6000年的歷史。鑄造是將金屬熔煉成符合確定要求的液體并澆進(jìn)鑄型里,經(jīng)冷卻凝固、清整處理后深受有預(yù)定形狀、尺寸和性能的鑄件的工藝過(guò)程。鑄造是現(xiàn)代機(jī)械工業(yè)的基礎(chǔ)工藝之一。中國(guó)約在公元前1700~前1000年之間已進(jìn)入青銅鑄件的全盛期,工藝上已達(dá)到相當(dāng)高的水平。中國(guó)商朝的重875公斤的司母戊方鼎,戰(zhàn)國(guó)時(shí)期的曾侯乙尊盤(pán),西漢的透光鏡,都是古代鑄造的代表產(chǎn)品。
床身鑄件特點(diǎn):
(1)消失模鑄件性能與消震性好。由于鑄鐵中石墨有利于潤(rùn)滑及貯油,所以有力的。同樣,由于石墨的存在的消震性?xún)?yōu)于鋼。
(2)工藝好。由于灰口鑄鐵含碳量高,接近于共晶成分,故熔點(diǎn)比較低,流動(dòng)性,收縮率小,因此適宜于鑄造結(jié)構(gòu)復(fù)雜或薄壁鑄件。另外,由于石墨使切削加工時(shí)易于形成斷屑,所以灰口鑄鐵的可切削加工性?xún)?yōu)于鋼。
床身鑄件的優(yōu)點(diǎn):
1、床身鑄件尺寸形狀,重復(fù)性好,具有細(xì)致鑄造的特點(diǎn);
2、床身鑄件的表面光潔度高;
3、不合箱、不取模,簡(jiǎn)化了造型工藝,取消了因取模、合箱引起的機(jī)床床身鑄造缺陷和廢品;
4、可在位置設(shè)置形狀的澆冒口,不受分型、取模等傳統(tǒng)因素的制約,減少了鑄件的內(nèi)部缺陷;
5、組合澆注,一箱多件,提高了機(jī)床鑄件的工藝出品率和生產(chǎn)效率;
6、減少了加工裕量,降低了機(jī)加工成本;
7、采用無(wú)粘結(jié)劑、無(wú)水分、無(wú)任何添加物的干砂造型,清理了由于水分、添加物和粘結(jié)劑引起的鑄造缺陷和廢品;
8、簡(jiǎn)化了砂處理系統(tǒng),型砂可全部重復(fù)使用,取消了型砂制備工部和廢砂處理工部;
9、床身鑄件無(wú)飛邊毛刺,使清理打磨工作量減少50%以上。
影響床身鑄件收縮率的因素:
床身鑄件在凝固過(guò)程中,它的各部分尺寸一般都要縮小,鑄件尺寸縮小的百分率,叫做鑄造線收縮率或鑄造收縮率。鑄模(包括芯盒)時(shí),要按確定的鑄造收縮率,將鑄模放大一些,以保護(hù)冷卻后鑄件的尺寸符合要求。
所以鑄造收縮率要結(jié)合實(shí)際情況來(lái)選擇。尺寸要求的鑄件,鑄造收縮率要根據(jù)試澆的鑄件進(jìn)行修正。同一個(gè)鑄件,由于結(jié)構(gòu)上的原因,其軸向與徑向或長(zhǎng)、寬、高三個(gè)方向的收縮率可能不一致。對(duì)于尺寸要求較的鑄件,各個(gè)方向應(yīng)給以不同的收縮率。在實(shí)際生產(chǎn)中,一般的鑄件,特別是尺寸不大的鑄件,各個(gè)方向都用同一的收縮率,盡管這樣會(huì)造成一些誤差,但由于誤差一般不大,而這樣便于鑄模的加工。
1、床身鑄件采用長(zhǎng)的機(jī)加工,銑刨鏜均可。3.2*16米的龍門(mén)刨床全體加工,鑄件保了16米床身全體的直線度和機(jī)床的加工精度。
2、床身鑄件在凝固過(guò)程中,它的各部分尺寸一般都要縮小,鑄件尺寸縮小的百分率,叫做鑄造線收縮率或鑄造收縮率。鑄模(包括芯盒)時(shí),要按確定的鑄造收縮率,將鑄模放大一些,以保護(hù)冷卻后鑄件的尺寸符合要求。鑄件冷卻時(shí)各個(gè)尺寸的收縮量可由下式求得:收縮量=鑄件尺寸×鑄造收縮率。